Fråga fem ingenjörer vad de gillar med aluminium 5052 och du kommer att höra fem lite olika svar: den böjer sig utan att spricka, den rycker bort saltstänk, den svetsar rent och den behåller sin styrka när en del vibrerar i flera år. Be samma ingenjörer att citera siffrorna, och samtalet saktar ner, eftersom aluminium 5052-egenskaper inte är en fast uppsättning siffror. De rör sig med temperament, tjocklek och produktform.
Den här guiden samlar de värden som betyder mest, förklarar vad de betyder på verkstadsgolvet och visar var 5052 står bredvid de legeringsdesigner som brukar jämföra den med. Oavsett om du specificerar en bränsletank, en marinpanel eller en elektrisk kapsling, är målet detsamma: välj legeringen och formen som låter delen göra sitt jobb utan att överkonstruera den.
5052 tillhör 5xxx-familjen, aluminium-magnesiumlegeringarna. Den är inte värmebehandlingsbar, vilket innebär att den får styrka genom kallt arbete snarare än genom lösningsbehandling och åldrande. Två element gör det mesta av arbetet: magnesium, som höjer styrkan och korrosionsbeständigheten, och krom, som förfinar kornstrukturen och hjälper legeringen att motstå spänningskorrosionssprickor.
Typiska sammansättningsgränser för legeringen är:
Eftersom den inte kan förstärkas genom värmebehandling, levereras 5052 i O (glödgad) och H-temperering. I en H-temperering som H32, H34, H36 eller H38 stamhärdas metallen genom valsning och stabiliseras sedan med en lågtemperaturbehandling så att den inte fortsätter åldras på hyllan. Siffran efter H:t berättar ungefär hur mycket kallt arbete som gick in, och därför hur mycket styrka du får och hur mycket duktilitet du ger upp.
Tabellen nedan visar typiska rumstemperaturvärden för 5052 ark. Behandla dem som en designutgångspunkt snarare än en garanti: tyngre mätare, olika produktformer och normal variation från kvarn till kvarn förskjuter siffrorna lite, och din leverantörs certifierade testrapport är alltid det sista ordet.
| Temper | Draghållfasthet (MPa) | Sträckgräns (MPa) | Förlängning (%) | Hårdhet (HB) |
|---|---|---|---|---|
| O (glödgat) | 195 | 90 | 25 | 47 |
| H32 | 228 | 193 | 12 | 60 |
| H34 | 262 | 214 | 10 | 68 |
| H36 | 276 | 241 | 8 | 73 |
| H38 | 290 | 255 | 7 | 77 |
Läs tabellen som en avvägningskurva. Att flytta från O till H38 ger dig ungefär 50 % mer draghållfasthet, men töjningen sjunker från cirka 25 % till cirka 7 %, vilket är skillnaden mellan en del du kan forma fritt och en du måste forma försiktigt. Dess elasticitetsmodul håller sig nära 70 GPa vid varje temperament, så styvheten förbättras inte vid kallt arbete. Publicerade utmattningsgränser för H32-plåt ligger i området 110-120 MPa vid 5 x 10^8 cykler, vilket är en anledning till att 5052 dyker upp i delar som ser vibrationer snarare än statisk belastning.
De fysiska värdena är stabila över temperament och är vanligtvis de första siffrorna som en vikt eller termisk beräkning behöver:
Jämfört med 6061 på 2,70 g/cm³ är 5052 något lättare, vilket betyder mer i en stor panel eller en lång skiva än i en liten konsol. Dess värmeledningsförmåga är lägre än för extruderingslegeringar som 6063, så där värmeöverföring är den primära funktionen väger ingenjörer ofta de två noggrant. Trots detta förblir 5052 ett vanligt material för lödda kylkärnor och värmeväxlarplattor, eftersom det kombinerar rimlig ledningsförmåga med utmärkt formbarhet och motståndskraft mot våtkorrosion.
5052 fick mycket av sitt rykte på våta, salta platser. Vid exponering för havsvatten och saltstänk överträffar den i allmänhet 6061, och den motstår gropfrätning och spänningskorrosionssprickor som förkortar livslängden för andra legeringar i marin tjänst. Det är därför det dyker upp i båtskrov, bränsletankar, pontonkonstruktioner och dockningsutrustning.
Det är också en av de mer förlåtande aluminiumlegeringarna att svetsa. TIG och MIG fungerar båda bra, med 5356 filler som vanligtvis rekommenderas för 5052 basmetall, och motståndssvetsning används ofta för plåtsammansättningar. Den enda försiktigheten är den värmepåverkade zonen: svetsning mjukar upp metallen bredvid fogen, så på tryckkärl och lastbärande delar är det bättre att tillåta lokalt reducerad hållfasthet än att anta att modermetallsiffrorna håller överallt. Anodisering är en annan punkt värd att planera för. 5052 anodiserar tillförlitligt, men finishen brukar vara lite mattare och något gråare än den ljusa, klara beläggningen som är förknippad med 6061 eller 6063, vilket är anledningen till att dekorativ trim ofta går en annan väg.
Nej, och detta är ett av de vanligaste missförstånden om legeringen. Till skillnad från 6061 eller 6063 kan 5052 inte förstärkas genom lösningsbehandling och åldrande. Värm den och den blir mjukare, inte hårdare. Tre praktiska konsekvenser följer.
Designers tittar sällan på 5052 isolerat. Jämförelsen kommer vanligtvis ner till 6061, den allmänna värmebehandlingsbara legeringen, och 6063, extruderingsstandarden.
| Legering och temperament | Värmebehandlingsbar | Typisk draghållfasthet (MPa) | Densitet (g/cm³) | Marin korrosionsbeständighet | Bearbetningsbarhet | Formning eller extrudering |
|---|---|---|---|---|---|---|
| 5052-H32 | Nej | 228 | 2.68 | Utmärkt | Rättvist | Utmärkt forming |
| 6061-T6 | Ja | 310 | 2.70 | Bra | Bra | Rättvist forming |
| 6063-T6 | Ja | 241 | 2.70 | Bra | Bra | Utmärkt extruding |
6061-T6 är starkare och bearbetar mycket renare, men den är svårare att böja och tappar mer styrka i den värmepåverkade zonen efter svetsning. 6063-T6 extruderar till komplexa former med en fin ytfinish, vilket är anledningen till att den dominerar arkitektoniska och strukturella profiler. 5052 vinner när delen formas, svetsas och utsätts för fukt och när en lite lättare plåt är välkommen.
Crash management visar hur snabbt beslutet kan lämna plåtvärlden helt och hållet. Energiabsorberande krockboxar och stötfångarbalkar är nästan alltid extruderade av 6xxx eller 7xxx legeringar, eftersom extrudering ger designern den väggtjocklek, inre ribbor och förutsägbara kollapsbeteende som applikationen kräver. 5052 ark har ingen riktig roll där.
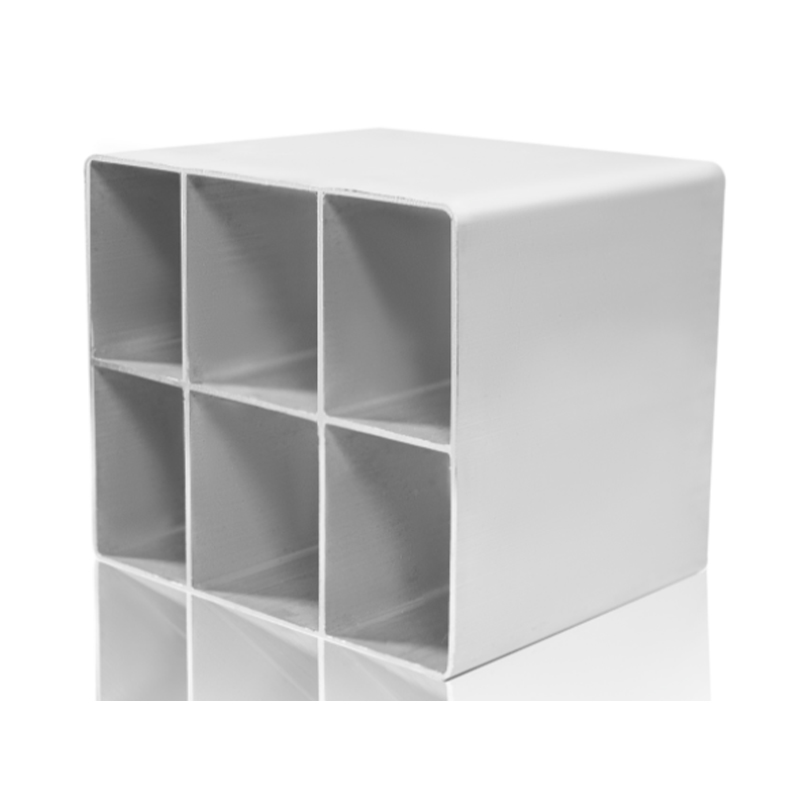 Automotive Crash Box aluminiumprofiler för stötenergiabsorbering Extruderade 6xxx/7xxx legeringsprofiler för krockskydd fram och bak, erbjuder lätt energiabsorption genom kontrollerad deformation. Visa produkt →
Applikationslistan är lång, men den samlas kring några teman: formade delar som lever utomhus, svetsade enheter som måste hålla vätskor och komponenter som ser vibrationer. Typiska användningsområden inkluderar bränsletankar och bränsleledningar, marina skrov och däckskomponenter, tryckkärl och kemisk lagring, värmeväxlarkärnor, karosspaneler för lastbilar, släpvagnar och husbilar, skyltar och arkitektonisk beklädnad, apparater och elektriska höljen samt nitar och fästelement.
Elfordon har lagt till ett nytt kapitel. Batterihölje, kylplattor och underredessköldar specificeras ofta i 5052-ark eftersom det formar sig bra, leder värme rimligt och motstår korrosion av vägsalt. Den strukturella brickan under är en annan historia: det är vanligtvis en extruderad profil, där väggtjocklek och integrerade funktioner kan styras längs med delens längd. Vi täckte den uppdelningen mer i detalj i vår guide till EV-aluminiumstrukturer och lätta fordonsdelar , och det är en användbar påminnelse om att plåt och extrudering ofta löser två halvor av samma designproblem.
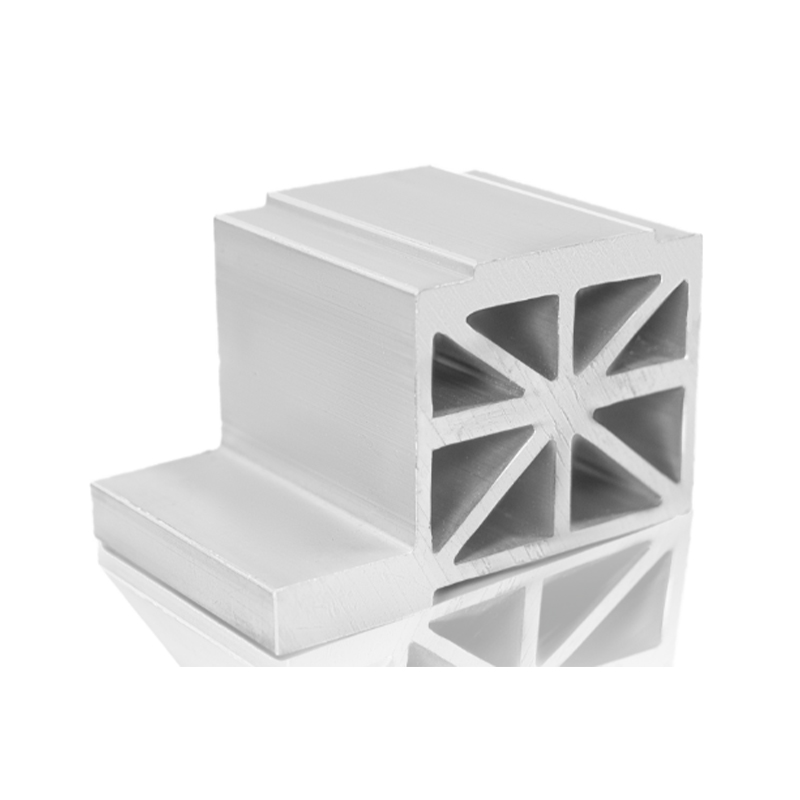 Batterifack aluminiumprofiler för nya energifordon Höghållfasta extruderade profiler för batteribrickor för nya energifordon, ger strukturellt stöd och värmeavledning samtidigt som de stöder säkerhet och mål för driving-range. Visa produkt →
Forming är där 5052 känner sig hemma. H32-plåt kommer att ta en snäv böj, vanligtvis i intervallet en till två gånger materialtjockleken, där 6061-T6 tenderar att spricka om du trycker på den. Djupdragning är möjligt, men legeringen hårdnar snabbt, så planera glödgning mellan svåra operationer.
Bearbetning är den svagare sidan av legeringens karaktär. Den bedöms bara som rättvis, med mjuka, gummiaktiga spån och en tendens att dra på verktyg, vilket innebär lägre skärhastigheter, skarpa kanter och generös spån jämfört med 6061. Anodiserad finish är också mindre ljus än på 6xxx-legeringar. Om ett projekt behöver en styv ram snarare än en formad panel, skär extruderade profiler renare och monteras snabbare än svetsad plåt, vilket är anledningen till att T-spårsystem är så vanliga inom automation och utrustningsbyggande.
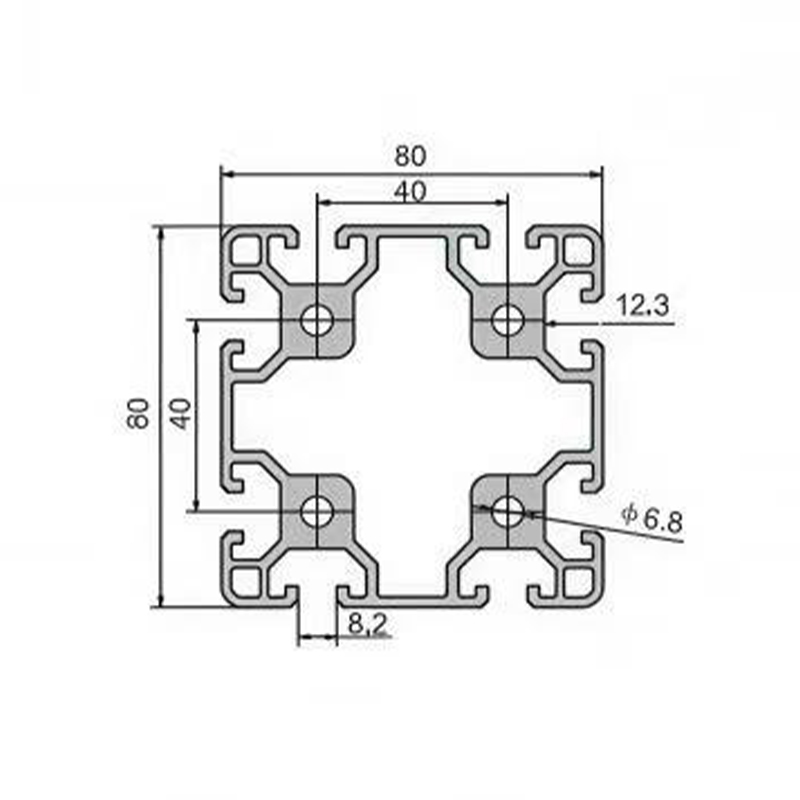 Modulära monteringslinje aluminiumprofiler för industriell automation Återanvändbara extruderade profiler för monteringslinjer, arbetsbänkar och automationsramar, stödjer snabb montering, justering och expansion med hög bärförmåga. Visa produkt →
Om delen är platt, formad, svetsad och utsatt för fukt är 5052 ark vanligtvis rätt svar och H32 är det vettiga starttempot. Om detaljen är lång med konstant tvärsnitt, behöver styvhet, snäv toleransbearbetning eller en blank anodiserad yta, kommer en extruderad 6xxx-profil nästan alltid att vara snabbare och billigare att tillverka.
Som tillverkare som arbetar med byggnads-, solcells- och industrialuminiumprofiler tillbringar vi mycket tid i den andra kategorin, inklusive de lätta bildelarna där extrudering gör vad plåt inte kan. Om du väger en 5052 arkdesign mot en extruderad, är jämförelsen värd att ha tidigt, medan geometrin fortfarande är flexibel. Du kan se utbudet av delar vi tillverkar i vår lätta aluminiumprofiler för fordon linje, och vi pratar gärna igenom vilken väg som passar din del.
 +86-19156366875
 nr. 1016, Baocheng Road, ekonomisk och teknisk utvecklingszon, Xuancheng City, Anhui-provinsen, Kina
Upphovsrätt © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alla rättigheter reserverade
Tillverkare av aluminiumprofiler