Extruderad aluminium är ett av de material som tyst håller ihop det moderna livet. Den bildar fönsterbågarna runt våra hem, monteringsskenorna bakom solpaneler, lättviktsdelarna inuti elfordon och det rena ramverket av automatiserade produktionslinjer. På Huilv tillverkar vi arkitektoniska, solcells- och industriella aluminiumprofiler varje dag, och den grundläggande historien om hur extruderad aluminium tillverkas är både praktisk och fascinerande.
Enkelt uttryckt är extrudering en formningsprocess. En uppvärmd aluminiumämne skjuts genom en stålform med en försiktigt skuren öppning. Formen ger metallen dess tvärsnittsform, ungefär som att pressa ut deg genom ett format munstycke. Resten av processen handlar om att kontrollera temperatur, tryck, hastighet, kylning och värmebehandling så att den slutliga profilen är rak, stark och dimensionellt korrekt.
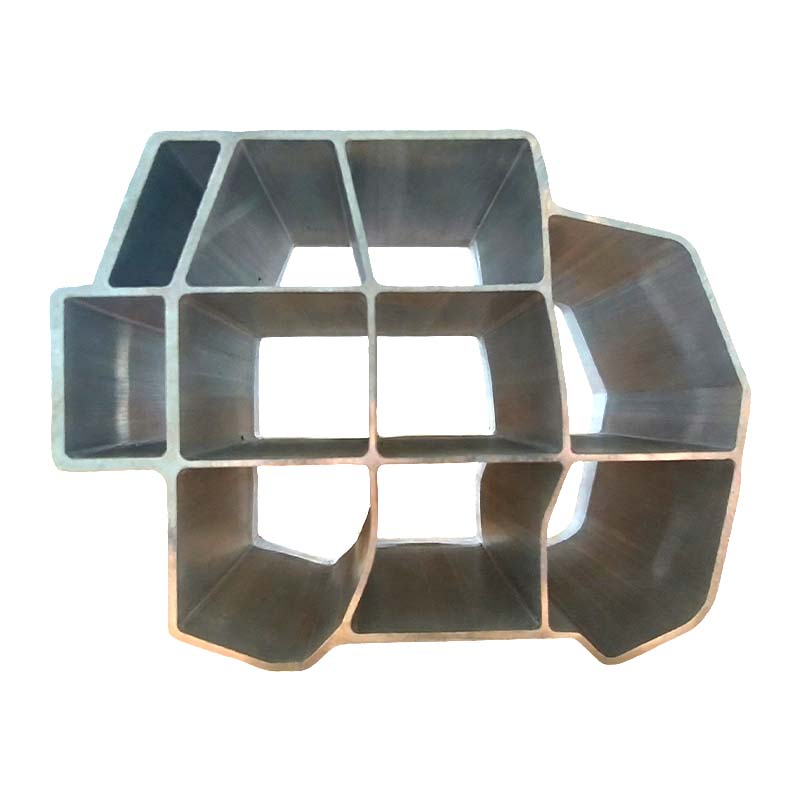
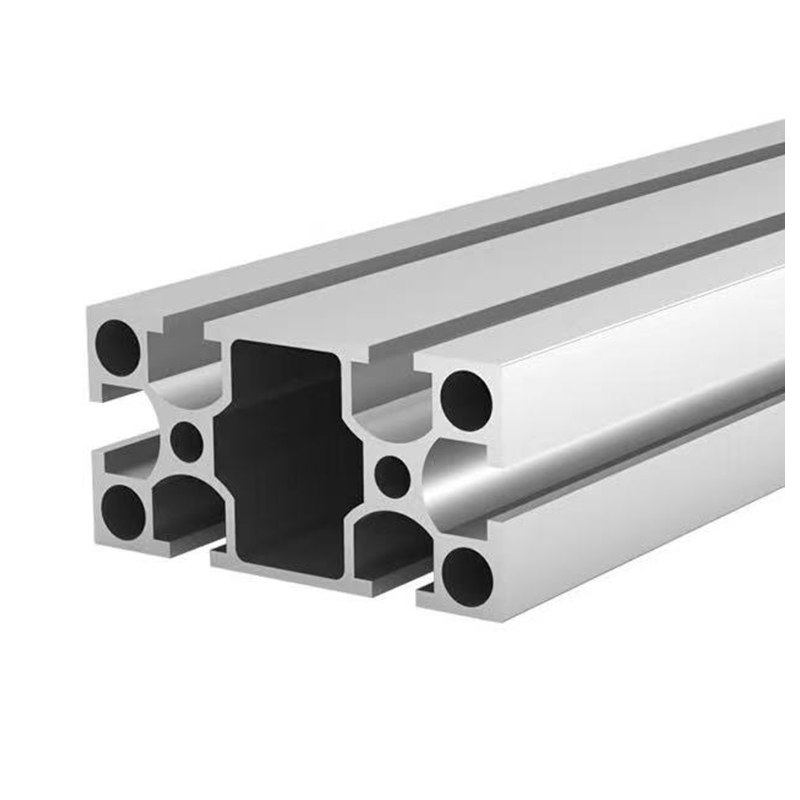
Extruderad aluminium är en sammanhängande längd av aluminium som har tvingats genom en munstycksöppning för att skapa en fast tvärsnittsprofil. Den profilen kan vara en enkel solid stång, en halv-ihålig form eller ett komplext ihåligt rör med invändiga ribbor. Vanliga extruderingslegeringar inkluderar 6063, 6061 och 6005A. Bland dem, 6063-T5 aluminium används ofta för arkitektoniska och allmänna profiler eftersom det erbjuder en bra balans mellan formbarhet, korrosionsbeständighet och ytfinish.
Tärningen är hjärtat i processen. Den är vanligtvis tillverkad av H13 verktygsstål och bearbetad med exakt profilform. För ihåliga profiler kan formen inkludera en dorn eller en hyttventil som tillåter metall att flyta runt kärnan och sedan svetsa samman under tryck. Formens kvalitet, dess värmebehandling och dess underhåll påverkar alla ytkvaliteten och dimensionella konsistensen hos den färdiga extruderingen.
Varje bra extrudering börjar före pressen. Råmaterialet är ett aluminiumämne, som är en gjuten stock av en specifik legering. Legeringen väljs för den slutliga applikationen. En fönsterprofil kan behöva utmärkt ytfinish och väderbeständighet, medan en batterilåda eller krocklåda kan behöva högre styrka och energiupptagning. Ämnet skärs till rätt längd, inspekteras för ytdefekter och homogeniseras ibland för att förbättra den inre strukturen och extruderingsbeteendet.
Renlighet spelar roll. Om ämnet bär på föroreningar, oxider eller fukt kan dessa problem uppstå senare som blåsor, ränder eller svaga sektioner. Erfarna extruderare behandlar ämnesförberedelse som den första kvalitetskontrollpunkten, inte som ett rutinsteg.
Ämnet värms upp i en induktionsugn eller en gaseldad ugn till en temperatur som gör att aluminiumet är tillräckligt mjukt för att flyta men inte så varmt att det smälter eller skadas. För många 6xxx-legeringar är ämnestemperaturen typiskt i intervallet 450 till 500 grader Celsius. Det exakta intervallet beror på legeringen, profilens form och pressinställningen.
Formen är också förvärmd. En kall form skulle kyla aluminiumet i kontaktögonblicket, vilket gör metallflödet ojämnt och ökar risken för ytdefekter eller matrisskador. Förvärmning hjälper metallen att röra sig smidigt genom lagerområdena och stöder en stabil extruderingshastighet.
När ämnet når rätt temperatur, laddas det i extruderingsbehållaren. En hydraulcylinder applicerar tryck genom ett dummyblock och trycker aluminiumet mot formen. Metallen tvingas genom munstycksöppningen och framträder som en kontinuerlig profil. Presskapaciteten kan variera från några hundra ton till flera tusen ton, beroende på profilens storlek och komplexitet.
Solida profiler är relativt enkla, men ihåliga profiler kräver mer avancerade formkonstruktioner. I en hyttventil delas metallen i flera strömmar, flyter runt dornen och återförenas sedan i en svetskammare innan den lämnar formen. Om temperatur, tryck och hastighet inte är balanserade, kanske svetsfogarna inte är tillräckligt starka eller kan bli synliga efter anodisering. Det är därför extrudering ofta beskrivs som både en mekanisk process och en metallurgisk.
När profilen lämnar formen är den fortfarande varm och mjuk. Kylningen börjar omedelbart. Vissa legeringar kyls i luft, medan andra kräver en vattendimma eller spraysläckning. För värmebehandlingsbara legeringar är kylningshastigheten kritisk eftersom den påverkar mikrostrukturen och så småningom de mekaniska egenskaperna. Detta steg kallas ibland presskylning när kylningen görs precis vid pressutgången.
Om kylningen är för långsam kan det hända att legeringen inte når sin fulla styrka. Om den är för snabb eller ojämn kan profilen deformeras, spricka eller utveckla oönskade inre spänningar. Målet är kontrollerad kylning som bevarar formen samtidigt som metallen förbereds för åldring.
Efter kylning dras eller sträcks extruderingen något. Stretching kan låta enkelt, men det är ett viktigt korrigeringssteg. Det hjälper till att räta ut profilen, lindra inre spänningar och förbättra dimensionsstabiliteten. Mängden sträckning är vanligtvis liten, ofta runt en till tre procent, men den måste anpassas för legerings- och profilformen.
Den sträckta profilen kapas sedan till grova längder. En såg kan skära den i hanterbara sektioner för vidare bearbetning, såsom åldring, efterbehandling, bearbetning eller montering. Vid det här laget har profilen sin grundform, men den har ännu inte nått sitt slutliga temperament eller yttillstånd.
För många extruderade aluminiumprodukter är nästa steg artificiell åldring. Profilerna placeras i en åldrande ugn och hålls vid en kontrollerad temperatur under en viss tid. En typisk cykel för vissa 6xxx-legeringar kan vara runt 350 grader Fahrenheit i 10 till 12 timmar, även om exakta parametrar beror på legeringen och önskat temperament.
Under åldrandet sker metallurgiska förändringar inuti aluminiumet. Legeringselement bildar fina utfällningar som stärker metallen utan att förstöra dess duktilitet. Så når materialet temperament som T5 eller T6. Skillnaden mellan en mjuk profil och en stark, hållbar kommer ofta ner på denna noggrant kontrollerade ugnscykel.
När profilen har rätt temperament kan den färdigbearbetas och tillverkas. Vanliga ytbehandlingar inkluderar anodisering, pulverlackering, målning och mekanisk borstning. Anodisering skapar ett skyddande oxidskikt och kan lägga till färg eller ett metalliskt utseende. Pulverlackering ger en hållbar, väderbeständig yta för arkitektoniska och utomhusapplikationer.
Tillverkning kan innebära kapning till slutlig längd, CNC-bearbetning, borrning, bockning, fräsning, gängning och montering. Vissa profiler blir färdiga att installera fönster- och dörrsystem. Andra blir solpanelsramar, bilkomponenter eller industriella maskinramar. Extruderingsprocessen skapar formen, men efterbehandling och tillverkning gör den till en användbar produkt.
Kvalitetskontroll sker inte bara i slutet. Det går igenom hela arbetsflödet. Ämnet kontrolleras för legering och yttillstånd. Ugnstemperaturer och extruderingshastigheter övervakas. Profilen inspekteras med avseende på dimensioner, rakhet, vridning, ytfel och väggtjocklek. Efter åldring kan prover testas för hårdhet och mekaniska egenskaper. Slutligen kontrolleras den färdiga profilen igen innan packning eller montering.
Spårbarhet är också viktigt. Om en kund senare frågar om ett parti, bör en erfaren tillverkare kunna koppla den färdiga profilen tillbaka till ämnespartiet, extruderingskörningen och värmebehandlingscykeln. Den disciplinen är det som skiljer konsekvent produktion från enstaka goda resultat.
| Scen | Huvudåtgärd | Varför det spelar roll |
|---|---|---|
| Billetförberedelse | Välj legering, skär, inspektera och rengör ämnet | Förhindrar kontaminering och stöder konsekvent metallflöde |
| Heating | Värm ämnet och dö till rätt temperatur | Gör aluminium tillräckligt mjukt för att extrudera utan att smälta |
| Extrudering | Push billet through the die under high pressure | Skapar tvärsnittsprofilen |
| Kylning och släckning | Kontrollera kylningen när profilen lämnar formen | Påverkar mikrostruktur, styrka och förvrängning |
| Stretching och skärning | Räta ut, avlasta och skär till i längd | Improves straightness and dimensional stability |
| Åldrande | Värm profiler i en åldrande ugn | Utvecklar T5, T6 eller andra nödvändiga temperament |
| Finishing and fabrication | Anodisera, belägga, bearbeta, böja och montera | Förvandlar profilen till en färdig, användbar produkt |
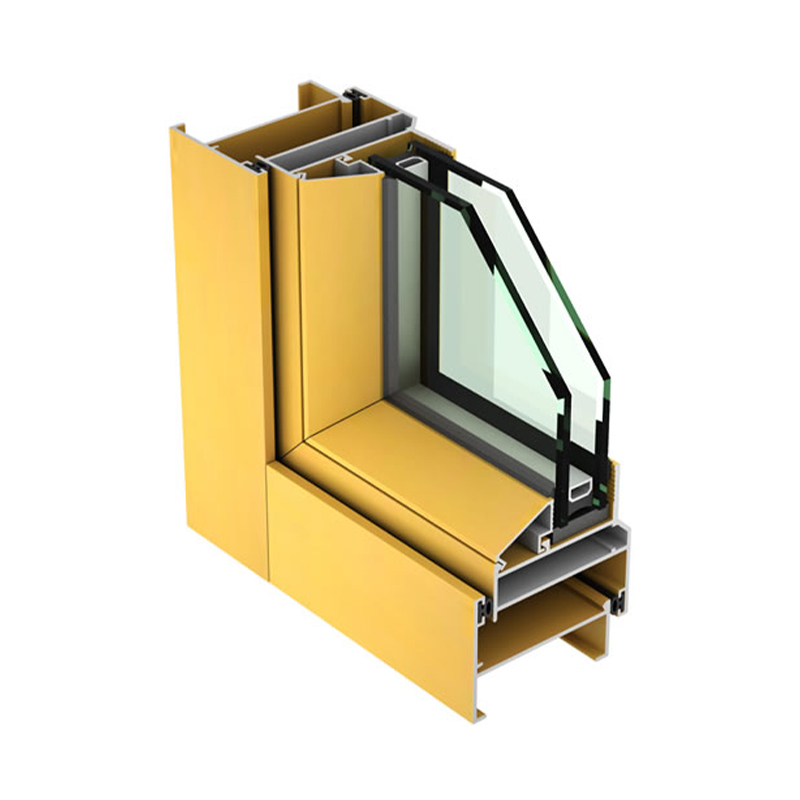
Arkitektoniska profiler är bland de mest välkända extruderade aluminiumprodukterna. De blir fönsterkarmar, dörrkarmar, gardinväggssystem, solskydd, balkongräcken och jalusisystem. Dessa profiler behöver släta ytor, exakta dimensioner och pålitlig väderbeständighet. Produkter som t.ex icke-termiska fönsterprofiler visa hur extrudering stöder både funktion och utseende i byggnader.
Inom solcellsindustrin används extruderad aluminium för solpanelsramar och monteringsfästen. Dessa profiler måste hantera utomhusexponering, vindbelastningar och temperaturförändringar samtidigt som de håller solcellsmodulerna säkra i flera år. En väldesignad ram är lätt, stark och motståndskraftig mot korrosion.
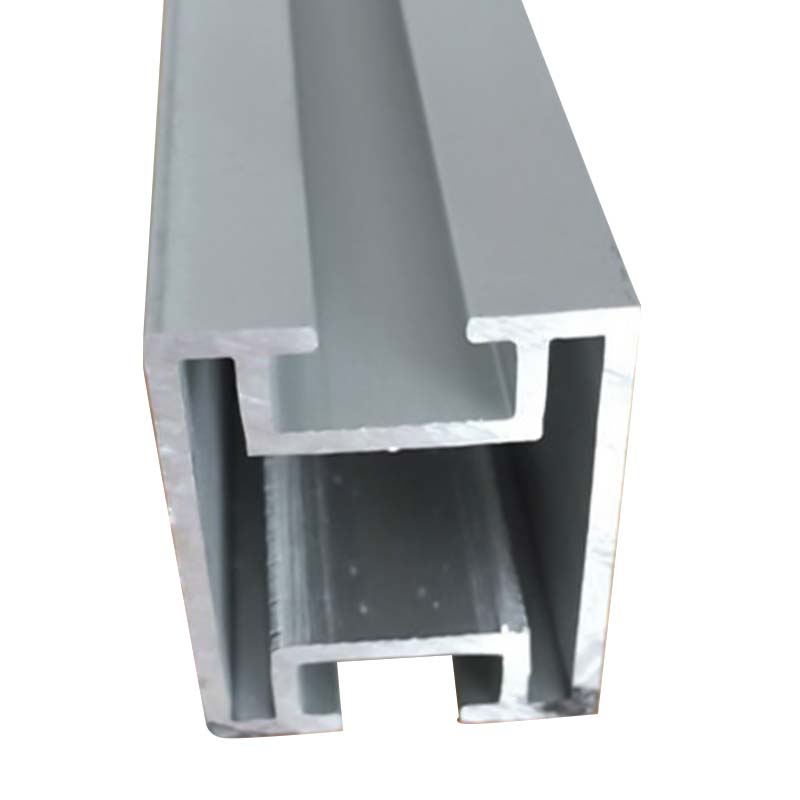 Ramprofiler för solpaneler i aluminium för solcellsmoduler Lätta, korrosionsbeständiga aluminiumprofiler för solpanelsramar och monteringsfästen, lämpade för solcellsinstallationer utomhus som kräver långvarigt modulskydd. Visa produkt →
Automotive lightweighting är ett annat viktigt område. Extruderad aluminium hjälper till att minska fordonets vikt samtidigt som krockprestanda och strukturell integritet bibehålls. Profiler kan användas för krockboxar, batteribrickor, stötfångarbalkar, tröskelbalkar, motorhus och andra komponenter. Dessa delar kräver ofta snäva toleranser, specialiserade legeringar och djup bearbetning som CNC-bearbetning och friktionssvetsning.
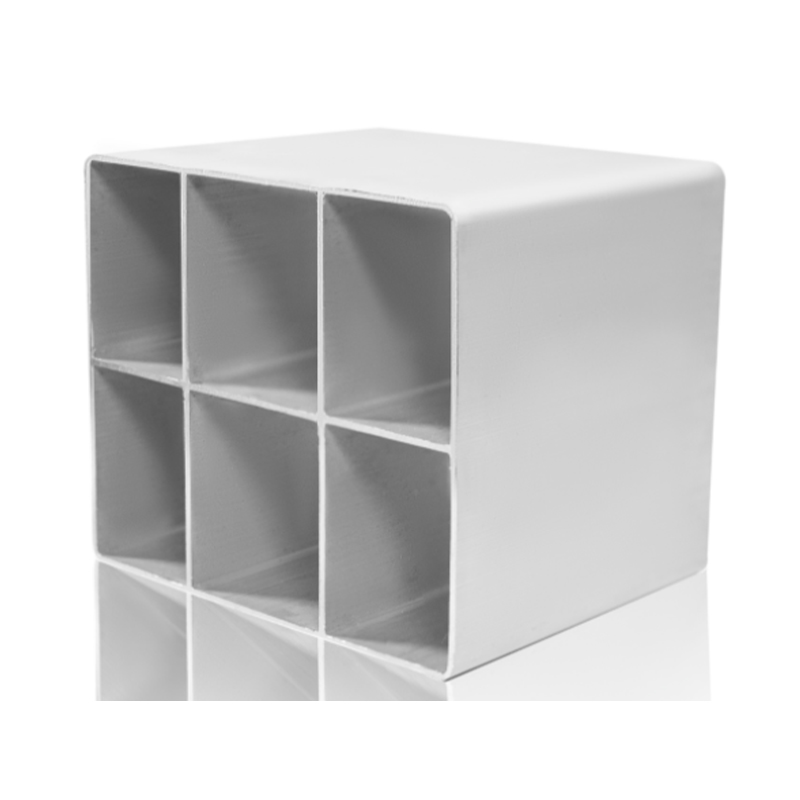 Automotive Crash Box aluminiumprofiler för stötenergiabsorbering Lättviktsextruderade aluminiumprofiler för krockboxar i bilar, placerade i fordonets lättviktare för att absorbera stötenergi och stödja säkerheten. Visa produkt →
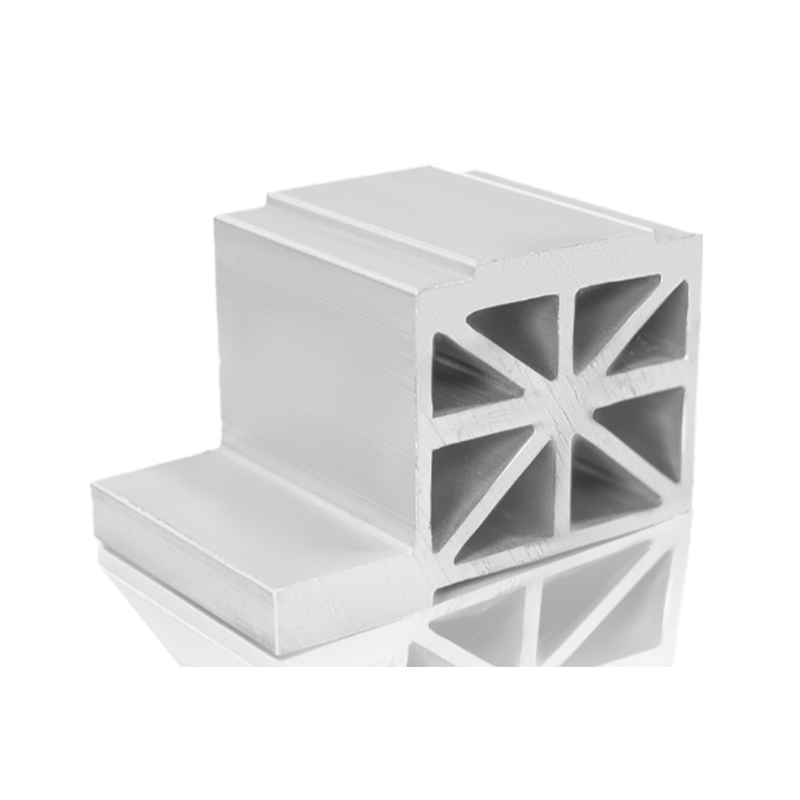 Batterifack aluminiumprofiler för nya energifordon Höghållfasta, lätta extruderingsprofiler i aluminium för batteribrickor för nya energifordon, som erbjuder värmeavledning och strukturellt stöd i batterisystem. Visa produkt →
Industriell extrudering täcker också ett brett spektrum. Ramar för löpande band, maskinskydd, arbetsstationer, ramar för medicintekniska produkter och automationsstrukturer förlitar sig alla på aluminiumprofiler eftersom de är modulära, lätta att montera och korrosionsbeständiga. För dessa applikationer är dimensionell konsistens och en ren yta ofta lika viktigt som råhållfasthet.
Extruderad aluminium erbjuder en ovanlig kombination av egenskaper. Den är lätt men stark nog för strukturella applikationer. Det motstår korrosion eftersom ett naturligt oxidskikt bildas på dess yta. Den leder värme och el bra vilket gör den användbar för kylflänsar och elskåp. Det kan återvinnas upprepade gånger utan att förlora sina grundläggande egenskaper. Det viktigaste är att det kan formas till komplexa tvärsnitt som skulle vara svåra eller dyra att tillverka genom bearbetning eller svetsning enbart.
Denna designfrihet är anledningen till att ingenjörer fortsätter att återvända till extrudering. En enda form kan producera tusentals identiska profiler med integrerade ribbor, kanaler, skruvportar och snäpppassningsfunktioner. Processen är effektiv i skala, men ändå tillräckligt flexibel för anpassade projekt, korta produktionsserier och pågående produktförbättringar.
Det är användbart att veta hur extruderad aluminium tillverkas, men att välja rätt tillverkningspartner är lika viktig. En pålitlig extruder förstår val av legeringar, formdesign, presskontroll, kylning, åldring, efterbehandling och kvalitetskontroll. Den kunskapen hjälper till att förhindra kostsamma förseningar och säkerställer att den slutliga profilen fungerar som förväntat i sin tillämpning.
På Huilv producerar vi aluminiumprofiler för arkitektur, solceller, fordonsljus och industriell utrustning. Vår erfarenhet täcker hela resan från ämne till färdig profil, inklusive djup bearbetning och montering. Vi tror att bra extrudering inte bara handlar om att trycka metall genom en form. Det handlar om att kontrollera varje variabel och vara uppmärksam på vad kunden faktiskt behöver.
Den extruderade aluminiumprocessen börjar med ett uppvärmt ämne och en exakt bearbetad form, men det beror på dussintals små beslut på vägen. Temperatur, tryck, hastighet, kylning, stretching, åldring och efterbehandling formar det slutliga resultatet. När dessa steg hanteras med försiktighet blir extruderad aluminium ett av de mest mångsidiga och pålitliga materialen i modern tillverkning.
Oavsett om du utvecklar ett fönstersystem, en solcellsmonteringslösning, en fordonskomponent eller en industriell ram, hjälper förståelsen av processen dig att ställa bättre frågor och göra bättre val. Och om du någonsin vill se hur allt hänger ihop, är teamet på Huilv alltid glada att prata aluminium.
 +86-19156366875
 nr. 1016, Baocheng Road, ekonomisk och teknisk utvecklingszon, Xuancheng City, Anhui-provinsen, Kina
Upphovsrätt © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alla rättigheter reserverade
Tillverkare av aluminiumprofiler